
奇光电子提供丝网印刷、UV数码印刷、UV转印、热转印烫金、CNC加工、模切、凸包成型、抛光及背胶贴合等多种加工工艺,可根据亚克力、PC、PET面板及塑料外观件的结构与应用要求进行工艺配套。


一块亚克力或PC面板完成印刷以后,真正决定它能不能顺利装到设备上的,往往是外轮廓、孔位、窗口、槽位和装配尺寸。
对于结构简单的薄膜和标签,大批量生产时可以采用模切;对于适合热切割的二维板材,也可以评估激光工艺。但当产品开始出现多组精密孔位、异形轮廓、深浅槽、台阶、倒角或者较高的装配精度要求时,CNC加工的优势会更加明显。
CNC通过数字程序控制刀具运动,不需要为每一种轮廓制作成型模具,可以按照工程图完成切割、钻孔、铣槽、倒角和部分2.5D结构加工。
奇光电子目前主要将CNC用于亚克力、PC、PET面板以及精密塑料加工件的结构成型,并与丝网印刷、UV数码印刷、背胶贴合和亚克力抛光等工艺配合完成多工序产品。
很多设备面板并不只是一个外轮廓。
旋钮、按键、显示窗口、螺丝孔、定位孔和内部元件之间都存在明确的位置关系。如果孔位发生偏移,即使面板外形尺寸正确,实际装配仍然可能出现干涉、间隙不均或定位困难。
CNC可以把外形、孔位和主要装配结构放在统一坐标体系内加工。
对于精度要求较高的项目,奇光电子现有CNC加工精度最高可达到 ±0.05 mm。
模切和普通二维切割主要解决外形轮廓。
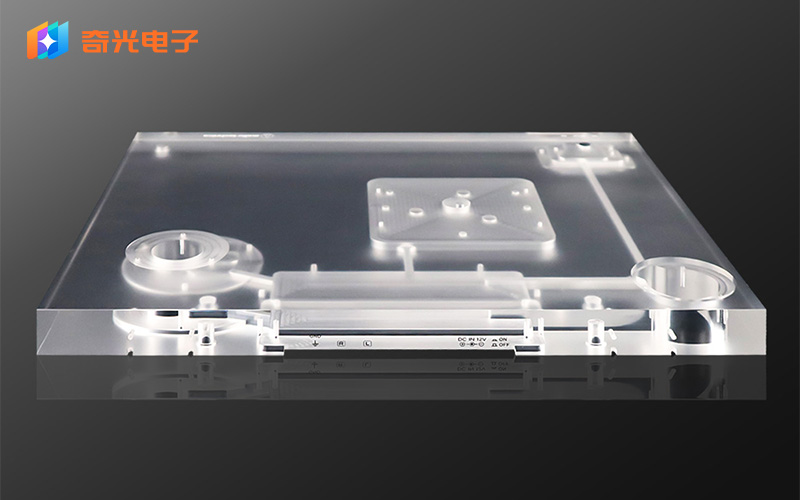
CNC除了切割外形,还可以根据图纸加工:圆孔和异形孔、内槽和通槽、台阶、局部凹位、装配定位结构、倒角、2.5D过渡结构。
对于同时具有多个加工特征的亚克力和PC零件,可以按照同一套程序和装夹基准连续完成主要结构加工。
产品边缘并不一定都是垂直直边。
部分控制面板、装饰面板和透明亚克力件会设计防割手倒角、装饰倒角或不同角度的边缘结构。
奇光电子目前可根据产品图纸加工 30°、45°、60° 等不同角度的倒角,也可以结合刀具路径形成部分2.5D过渡外形。
中厚板产品通常需要更大的切削深度和更稳定的装夹。
奇光电子现有CNC设备可稳定加工 0.125~50 mm 厚度范围内的塑料材料,大型设备单块板材最大加工幅面为 2500 × 580 mm。
对于厚板亚克力底座、设备窗口、控制面板和精密塑料配件,CNC能够同时处理外轮廓和内部结构。
CNC属于机械切削加工。
工程师根据PDF、DXF、DWG等工程文件建立刀具路径后,机床按照X、Y、Z方向控制刀具运动。
不同结构需要使用不同刀具和加工方式。
| 加工内容 | CNC可以完成的典型结构 |
|---|---|
| 外轮廓 | 矩形、圆形、曲线、异形轮廓 |
| 孔位 | 圆孔、定位孔、旋钮孔、按键孔、异形孔 |
| 槽位 | 通槽、局部凹槽、装配槽 |
| 台阶 | 局部减薄、不同深度的结构区域 |
| 倒角 | 30°、45°、60°等设计角度 |
| 2.5D结构 | 圆弧过渡、局部曲面及装饰边缘 |
| 微细开孔 | 现有工艺可稳定加工最小约1.0 mm开孔 |
对于多结构产品,刀具直径、切削深度、转速、进给速度和加工顺序需要一起考虑。
亚克力相对脆硬,刀具和进给参数不合适时容易出现崩边;PC具有一定韧性,加工时则需要关注切削热和排屑状态。
| 工艺项目 | 现有能力 |
|---|---|
| 主要加工材料 | 亚克力(PMMA)、PC、PET等塑料材料 |
| 稳定加工厚度 | 0.125~50 mm |
| 最大加工幅面 | 2500 × 580 mm |
| 精密项目加工精度 | 最高可达±0.05 mm |
| 最小微细开孔 | 约1.0 mm |
| 倒角能力 | 30°、45°、60°等 |
| 主要加工内容 | 轮廓、孔位、槽位、台阶、倒角、2.5D结构 |
| 复合加工 | 丝网印刷、UV数码印刷、背胶贴合、亚克力抛光等 |
奇光电子有超过 20台CNC加工设备,不同设备承担的产品尺寸和结构有所区别。大尺寸板材更关注装夹与平面稳定性,小型精密件则更加关注孔位、槽位和细节尺寸。
实际项目会根据材料、厚度、尺寸和公差要求选择对应设备和刀具。
三种工艺都可以加工产品轮廓,但适用产品并不相同。
| 对比项目 | CNC加工 | 激光切割 | 模切 / 冲型 |
|---|---|---|---|
| 加工方式 | 旋转刀具机械切削 | 激光热切割 | 刀模压力冲切 |
| 是否需要刀模 | 不需要 | 不需要 | 需要 |
| 外轮廓 | 适合 | 适合 | 适合 |
| 精密孔位 | 适合 | 视材料和结构而定 | 适合薄膜二维孔位 |
| 槽位、台阶 | 可以 | 能力有限 | 不适合 |
| 倒角、2.5D结构 | 可以 | 通常不适合 | 不适合 |
| 设计修改 | 修改程序即可 | 修改文件即可 | 通常需要调整或重做刀模 |
| 典型产品 | 亚克力、中厚PC、精密塑料件 | 适合激光加工的二维板材 | PC/PET薄膜、标签、背胶、泡棉 |
结构简单、数量很大的PC/PET薄膜和背胶产品,模切在生产效率和单件成本方面更加合适。
如果产品是亚克力、中厚PC,或者带有槽位、倒角、复杂孔位和精密装配结构,则更能体现CNC的加工优势。
CNC加工不需要制作成型模具。
客户修改一个孔位、窗口尺寸或外轮廓以后,工程端可以根据新图纸调整程序和刀具路径。
这对于新品开发、工程样机、小批量验证以及仍在迭代结构的产品比较灵活。
当产品结构最终稳定并进入大批量生产后,则可以根据材料和结构重新判断继续采用CNC,还是将部分二维工序转换为模切、冲型或其他效率更高的生产方式。
CNC切削后的边缘状态主要由刀具、进给参数、材料和加工深度决定。
对于普通装配边、隐藏结构边和一般外观要求,经过合适刀具和工艺参数加工后,可以获得比较平整的边缘。
透明亚克力如果要求明显的镜面透明、水晶感或高光外观,可以在CNC成型后继续进行机械抛光。
这种组合很常见:
CNC负责尺寸、孔位和轮廓,机械抛光负责进一步提升透明边缘的外观。
因此,在设计透明亚克力产品时,最好提前明确哪些边缘只是装配面,哪些边缘属于主要可视外观面。
CNC使用旋转刀具加工。
刀具本身具有直径,因此在内部凹槽或内框转角位置,无法加工出数学意义上的绝对尖角。
对于一般塑料件,内部转角建议预留 R≥0.5 mm 的圆角;常见设计可以采用 R0.8~R1.0 mm。
奇光电子常用精铣刀直径约为 Φ1.0~Φ2.0 mm,实际圆角尺寸还需要根据槽宽、加工深度和刀具选择确定。
如果某个装配件必须形成近似直角结构,则需要在设计阶段进一步调整结构或评估其他加工方式。

塑料板材在加工过程中会受到装夹力、切削力和内部应力释放的影响。
大面积、薄壁结构自身刚性较低,更容易出现翘曲或局部变形。
现有加工经验中,大面积平板结构通常不建议轻易采用低于 1.5 mm 的板厚。如果设计必须使用更薄材料,需要根据材料种类、尺寸、孔位和装夹方式单独评估。
加工这类产品时,治具设计、吸附方式、加工顺序和单次切削量都会影响最终平面状态。
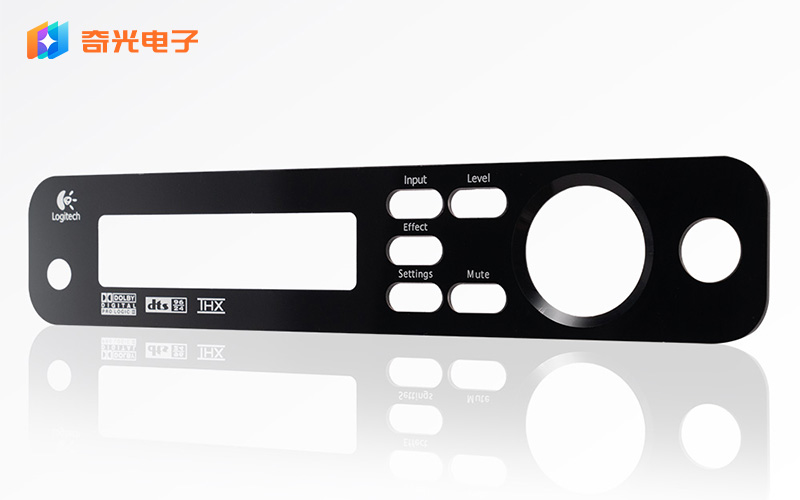
面板上的Logo、文字和功能图标通常需要与孔位、旋钮和按键准确对应。
如果丝印与CNC分别按照不同的定位基准生产,单独看两道工序都可能在自身公差范围内,但组合以后图文和结构仍可能出现偏移。
因此,复杂面板通常需要从工程阶段统一规划:
外轮廓 → 孔位 → 印刷图文 → 显示窗口 → 装配结构
这样可以让各道工序围绕同一套尺寸关系生产。
罗技音频设备项目就是CNC精密加工与表面丝印协同生产的实际案例。
奇光电子现有精密CNC项目最高加工精度可达到 ±0.05 mm。
具体公差需要结合产品尺寸、材料厚度、结构、孔位数量和装夹方式确定。关键尺寸和普通外观尺寸也可以在图纸中采用不同公差要求。
奇光电子现有大型CNC设备单块最大加工幅面为 2500 × 580 mm,稳定加工材料厚度范围为 0.125~50 mm。
超大尺寸或特殊结构需要根据实际图纸评估装夹和加工路径。
现有工艺可稳定实现约 1.0 mm 的微细开孔。
孔径接近这一尺寸时,需要结合板材厚度、孔深和材料种类选择对应刀具。
普通结构边和装配边可以根据实际外观要求直接使用。
如果透明亚克力边缘需要更高的透明度、镜面光泽或展示级外观,可以继续进行机械抛光。
结构简单、二维轮廓明确并且批量较大的PC/PET薄膜、标签和背胶产品,模切通常具有更高生产效率。
需要高精度孔位、复杂结构、小批量修改,或者与其他精密尺寸共同加工时,可以根据产品结构评估CNC。
CNC可以与丝网印刷、UV数码印刷、UV转印、背胶贴合和亚克力抛光等工艺组合。
多工序产品最好在工程阶段统一确定尺寸基准和加工顺序,使图文、孔位、外轮廓和装配结构能够相互对应。
CNC加工的价值主要体现在精密尺寸、复杂孔槽、倒角、结构自由度和多工序定位上。
对于亚克力、中厚PC以及带有复杂装配结构的塑料面板和加工件,CNC可以直接按照数字图纸完成从外轮廓到精密孔位的结构加工,并与印刷、背胶和亚克力抛光等工艺继续组合。
提供设计图纸或参考样品,我们将根据您的具体需求进行工程评估与报价。

添加微信,获取报价
欢迎来到奇光电子的技术知识板块,了解更多产品、工艺、材料知识
scott@dgspar.com
广东省东莞市中堂镇东泊工业区二围路15号


