
奇光电子提供丝网印刷、UV数码印刷、UV转印、热转印烫金、CNC加工、模切、凸包成型、抛光及背胶贴合等多种加工工艺,可根据亚克力、PC、PET面板及塑料外观件的结构与应用要求进行工艺配套。


透明亚克力除了材料本身的通透性,边缘、侧面和局部加工面的处理状态也会影响产品最终外观。
对于普通装配结构,经过合适的CNC刀具和加工参数,可以获得较好的成型边缘;如果产品进一步要求透明边缘、镜面光泽、大面积厚板侧面或较高等级的外观效果,则可以在结构加工基础上增加机械抛光。
奇光电子目前主要采用机械抛光与手工精修相结合的方式,可用于透明亚克力边缘、厚板侧面、平面以及部分曲面和内角结构。通过分级研磨、钻石研磨膏精抛和局部人工修整,使指定区域获得更加均匀、清晰的镜面效果。
是否需要抛光,首先取决于加工区域是不是产品外观的一部分。
亚克力控制面板、显示面板、透明视窗和功能镜片,有些设计会直接露出材料边缘。
如果正面、侧面都属于主要可视区域,可以对指定边缘进一步进行机械抛光,使材料正面与侧边形成更加协调的透明外观。
随着板材厚度增加,侧面在产品视觉中的占比也会明显增加。
10 mm、20 mm甚至30 mm厚的透明亚克力底座、支撑件和精密加工件,往往会把材料本身的厚度和透明感作为产品设计的一部分。
这类产品的主要侧面经过机械抛光后,可以获得更加清晰、均匀的高光外观。
黑胶唱机底座、亚克力转盘、展示部件、透明支撑件以及部分设计类亚克力配件,对边缘和整体外观的关注通常高于普通内部结构件。
对于这类产品,抛光属于整体外观制造的一部分,需要与材料、CNC结构和最终装配一起考虑。
机械抛光并不局限于简单直边。
只要结构允许抛光工具有效接触,平面、外边缘、部分曲面、圆弧和内角都可以根据产品进行处理。复杂位置则通过手工精修补充机械设备不容易完整覆盖的区域。
机械抛光属于逐级研磨和表面精加工。
加工过程中,先利用不同等级的研磨材料逐步细化表面,再通过更细的研磨介质进行精抛。随着表面微小高低差和研磨纹逐渐减弱,光线散射减少,透明亚克力加工区域会呈现更加清晰、平整和高光的视觉状态。
高质量机械抛光通常不是依靠一次快速处理完成,而是由多道工序逐渐细化。
对于厚板和大面积透明边缘,前期研磨是否均匀,也会直接影响后续精抛后的整体一致性。
| 工艺项目 | 现有能力 |
|---|---|
| 主要加工方式 | 机械抛光 + 手工精修 |
| 精抛方式 | W3.5至W0.5分级钻石研磨膏精抛 |
| 大面积抛光面高低位控制 | ±0.3 mm以内 |
| 常用单边抛光余量 | 约0.1~0.3 mm |
| 常规内角设计建议 | R≥0.8 mm |
| 精细内角 | 可根据产品结构评估至R≥0.5 mm |
| 深槽设计参考 | 槽宽≥3 mm,深宽比≤2:1 |
| 厚板项目 | 已有30 mm厚亚克力加工与抛光案例 |
| 可处理区域 | 平面、外边缘、部分曲面和可接近的内角结构 |
| 配套加工 | CNC精密加工、丝网印刷等 |
这些参数需要结合实际产品使用。
30 mm厚板代表已有实际项目经验;R角、抛光余量和深槽尺寸则主要用于结构设计和工艺评估,并不是要求所有产品都采用相同参数。
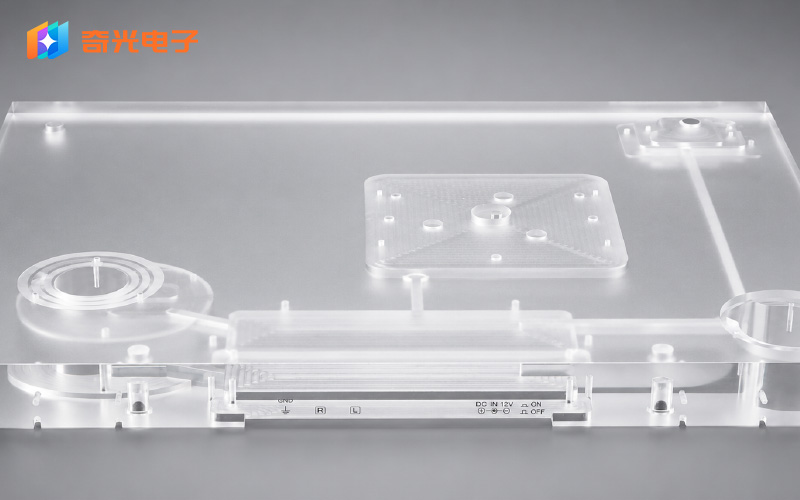
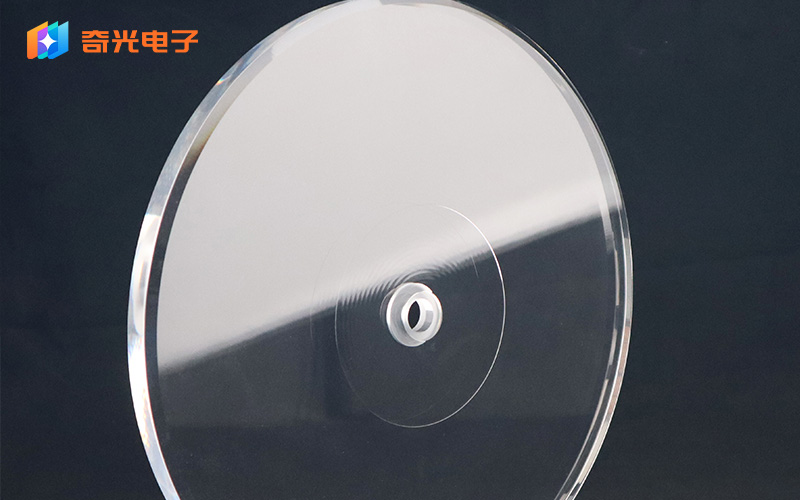
对于较薄的亚克力面板,正面通常是主要视觉区域。
当厚度增加以后,侧边本身会逐渐成为产品外观的一部分。30 mm透明亚克力底座的侧边面积,与普通2~3 mm面板已经完全不同。
厚板抛光需要同时控制几个方面:
透明边缘的整体一致性、抛光面平整状态、局部材料去除量以及最终结构尺寸。
因此,厚板镜面加工通常需要从CNC结构、抛光余量、夹持方式和产品保护几个环节一起规划,而不是只在最后增加一道表面处理。
亚克力行业中也会使用火焰抛光改善透明边缘,但加工方式与机械抛光不同。
| 对比项目 | 机械抛光 | 火焰抛光 |
|---|---|---|
| 主要方式 | 分级研磨、布轮及精抛材料处理 | 通过高温快速处理亚克力表层 |
| 加工过程 | 可以逐级细化表面 | 处理速度较快 |
| 尺寸控制 | 可以配合预留余量进行加工 | 需要关注局部受热状态 |
| 厚板和高外观件 | 适合进行精细处理 | 根据产品结构评估 |
| 曲面及复杂区域 | 可结合手工精修 | 更适合相对简单的可处理边缘 |
奇光电子目前高外观亚克力精密加工件主要采用机械抛光与手工精修结合的加工方式。

机械研磨和抛光会去除少量材料。
对于既需要镜面外观、又有明确尺寸要求的产品,前期结构加工时应把这一部分材料去除量考虑进去。
奇光电子现有项目经验中,主要抛光区域通常可以根据结构预留约:0.1~0.3 mm / 单边
后续通过分级研磨和精抛逐步接近最终尺寸。
具体余量需要结合板材厚度、抛光面积、结构位置以及尺寸公差确定。
对于重要装配区域,建议在工程图中明确区分关键尺寸面和抛光外观面,让结构精度与外观处理分别得到控制。
CNC与抛光经常出现在同一件亚克力产品中。
CNC可以完成外轮廓、孔位、窗口、槽位、倒角以及其他结构加工;对于需要进一步提升透明边缘和镜面外观的区域,再根据设计要求进行机械抛光。
多数产品可以采用:
CNC结构加工 → 分级研磨 → 镜面精抛
但加工顺序也可以根据具体产品改变。
部分特殊项目会采用:
前期结构加工 → 镜面抛光 → 后续CNC精加工
已经完成镜面处理的区域重新进入CNC加工时,需要配置相应的保护和定位方式,减少后续装夹、转序和切削过程对外观面的影响。
因此,具体工序顺序应由产品结构和客户要求决定。
透明边缘直接可见、厚板侧面属于主要外观区域,或者产品对镜面光泽和透明外观有较高要求时,可以增加机械抛光。
对于隐藏在设备内部、主要承担装配功能的区域,则根据实际外观要求选择相应加工方式。
机械研磨和精抛会去除少量材料。
对于有明确尺寸要求的位置,可以在前期结构加工时预留相应余量。现有项目常用单边抛光余量约为 0.1~0.3 mm。
机械抛光主要改善加工区域的平整度、透明度和镜面光泽,不改变PMMA材料本身的硬度。
如果产品需要进一步提高表面耐刮性能,应根据项目要求评估亚克力加硬处理。
奇光电子已有 30 mm厚亚克力底座的实际机械抛光项目。
厚板产品需要结合尺寸、抛光面积、结构孔位和加工顺序共同规划工艺。
平面、外边缘、部分曲面以及抛光工具能够有效接触的内角都可以根据产品进行处理。
常规内角建议R≥0.8 mm,特殊精细结构可根据产品评估至 R≥0.5 mm。
奇光电子常规批量抛光项目生产周期通常约为 10~15个工作日。
大尺寸厚板、多面抛光、复杂异形结构或需要较多手工精修的项目,具体周期根据图纸、数量和样品确认结果安排。
亚克力机械抛光主要用于提升透明边缘、厚板侧面和指定外观区域的平整度、清晰度与镜面光泽。
奇光电子可根据亚克力产品的尺寸、结构、抛光区域和装配要求,将CNC精密加工、分级机械抛光和手工精修进行组合,用于透明面板、视窗、厚板底座及其他精密亚克力加工件的生产。
提供设计图纸或参考样品,我们将根据您的具体需求进行工程评估与报价。

添加微信,获取报价
欢迎来到奇光电子的技术知识板块,了解更多产品、工艺、材料知识
scott@dgspar.com
广东省东莞市中堂镇东泊工业区二围路15号


