
奇光电子提供丝网印刷、UV数码印刷、UV转印、热转印烫金、CNC加工、模切、凸包成型、抛光及背胶贴合等多种加工工艺,可根据亚克力、PC、PET面板及塑料外观件的结构与应用要求进行工艺配套。


PC/PET薄膜面板、设备标签、品牌标识标签、双面胶和保护膜有一个共同特点:产品通常比较薄,结构以二维轮廓、孔位和局部避空为主,而且进入量产后需要持续重复生产相同形状。
对于这类产品,模切 / 冲型是一种非常成熟的成型方式。
模切通过预先制作的刀模,在压力作用下按照设定轮廓完成材料分离,可以一次加工产品外形、孔位和部分内部结构。产品设计稳定以后,同一套刀模可以持续重复使用,因此特别适合数量较大、轮廓固定的薄膜和胶粘材料。
奇光电子的模切项目主要覆盖 PC/PET薄膜面板、PC/PET标签、设备标签、工业背胶、保护膜、泡棉及其他薄型功能材料,并可以与丝网印刷、凸包成型、背胶贴合等工序配合。
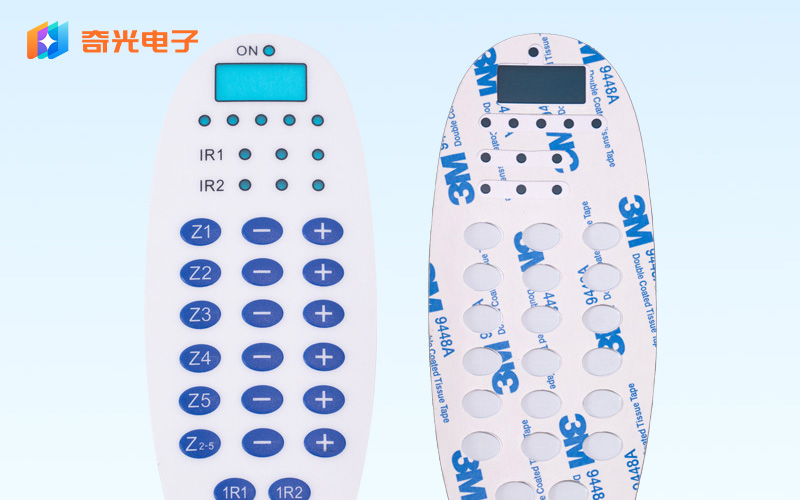
PC/PET薄膜面板通常同时包含外轮廓、显示窗口、按键孔、安装孔以及不同的图文区域。
面板完成丝网印刷、凸包或其他前序加工后,可以通过模切一次完成主要二维轮廓。
常见材料包括:
0.125 mm PC / PET;
0.188 mm PC / PET;
0.3 mm PC / PET;
其他根据项目结构确认的薄膜规格。
对于尺寸和图文套位要求较高的薄膜面板,可以通过高精度刀模以及统一定位基准控制最终外形。
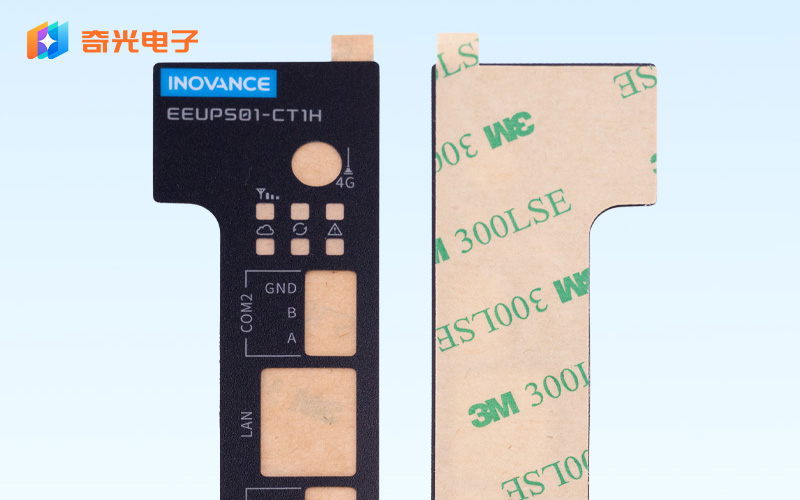
品牌Logo、型号标签、设备参数标签和其他PC/PET标识产品,通常需要先完成印刷,再通过模切形成最终尺寸。
这类产品除了外形尺寸,还需要控制:
印刷图文 → 背胶 → 最终轮廓
三者之间的位置关系。
圆形、长方形、跑道形以及部分异形标签,都可以根据图纸设计相应刀模。
工业背胶是模切应用非常广泛的一类材料。
奇光电子项目中常使用3M、NITTO(日东)、TESA(德莎)等工业胶粘材料。模切可以按照产品结构形成:
整面背胶;
环形背胶;
窗口避空;
按键避空;
局部粘接区;
定位孔;
多段独立胶区。
对于需要保留离型纸的背胶产品,还可以采用半断模切,使胶层已经形成最终轮廓,而底部离型材料保持完整,方便后续贴合和装配。
保护膜、防尘泡棉、缓冲垫片和其他薄型功能材料同样适合通过模切形成轮廓。
这类软性材料在受压后会产生一定压缩和回弹,因此刀模结构、压力和成品公差需要结合材料特性设置。
模切产品最常见的两种结构是全断和半断。
| 模切方式 | 加工状态 | 常见产品 |
|---|---|---|
| 全断 | 完全切穿目标材料,使产品与周边废料分离 | 薄膜面板、独立标签、垫片、单件零部件 |
| 半断 | 切断目标材料层,同时保留离型纸或底层材料 | 背胶、连排标签、卷料产品、自动贴装材料 |
半断也常被称为 Kiss-cut。
例如一张已经贴好3M背胶的PC标签,可以把PC和背胶一起切出最终轮廓,同时保留下方离型纸完整。客户使用时只需要从离型纸上取下成品,就可以直接进行装配。
对于需要自动化贴装的产品,半断还可以根据设备上料方式设计排版和间距。
模切精度不能只看设备本身。
最终尺寸主要受到材料、厚度、刀模类型、产品结构、定位方式以及冲切压力共同影响。
奇光电子现有项目可以按以下范围进行工艺评估:
| 工艺项目 | 参考能力 |
|---|---|
| 常规模切尺寸公差 | 约±0.2 mm |
| 高精度PC/PET薄膜项目 | 可评估至约±0.1 mm |
| 印刷后模切常规套位 | 约±0.15 mm |
| 最小内孔设计建议 | ≥1.0 mm |
| 窄桥位宽度建议 | ≥0.5 mm |
对于复杂异形、软性泡棉、多层胶材或尺寸较大的产品,需要根据实际材料和图纸重新确定公差。
薄膜面板最重要的也不仅是外轮廓尺寸。按键标识、显示窗口、透明区域和最终切边之间都存在位置关系,因此前序印刷与模切通常需要共享定位基准。
模切需要前期制作刀模,这部分投入在打样和小批量阶段比较明显。
但产品一旦进入持续量产,刀模可以快速重复完成同一轮廓的冲切。
与刀具逐条加工轮廓的方式相比,模切的一次冲压动作可以同时完成多个边和孔位,因此批量增加以后,单位产品的加工时间和成本更容易下降。
模切还具有一个重要特点——产品轮廓由同一套刀模重复形成。
对于长期重复采购的薄膜面板、标签和背胶,这种加工方式有利于保持不同批次之间的外形一致性。
如果产品仍处于频繁改版阶段,则需要考虑每次修改轮廓后重新调整或制作刀模所产生的时间和成本。
模切与CNC都可以加工产品外形,但适合的生产逻辑不同。
| 对比项目 | 模切 / 冲型 | CNC加工 |
|---|---|---|
| 主要产品 | PC/PET薄膜、标签、背胶、泡棉 | 亚克力、中厚PC、精密塑料件 |
| 结构类型 | 二维轮廓和孔位 | 外形、孔位、槽、台阶、倒角、2.5D结构 |
| 是否需要刀模 | 需要 | 不需要 |
| 改版方式 | 通常需要调整或重做刀模 | 修改程序即可 |
| 大批量效率 | 优势明显 | 单件逐步加工 |
| 小批量灵活性 | 需要分摊刀模成本 | 更灵活 |
一块0.188 mm PET薄膜,如果主要需要切外轮廓和按键孔,进入稳定批量以后可以优先评估模切。
如果产品是3 mm亚克力,并且包含台阶、深槽、倒角和复杂装配孔,CNC更适合解决这些结构。

很多PC/PET产品在模切前已经完成丝网印刷和背胶贴合。
如果印刷、贴胶和模切分别按照不同位置基准生产,最终可能出现图案偏离轮廓、窗口露白或者背胶超出产品边缘等问题。
因此,多工序产品需要从工程阶段统一规划:
印刷图文 → 背胶区域 → 模切轮廓 → 孔位和窗口
奇光电子现有印刷后模切项目中,常规套位可控制在约 ±0.15 mm,高精度结构可以结合刀模和材料进一步评估。设计图中如果存在颜色或底层一直延伸到产品边缘的区域,也需要为实际模切保留适当的出血位。
常规项目可以按 ±0.2 mm左右进行评估。
对于PC/PET薄膜、结构和材料适合的高精度项目,配合精密蚀刻刀模可以进一步评估至 ±0.1 mm左右。
实际公差由材料、厚度、轮廓、刀模以及产品尺寸共同决定。
薄型PC/PET是模切的主要应用对象,0.125 mm、0.188 mm、0.3 mm等规格在薄膜面板和标签中比较常见。
材料厚度增加后,冲裁断面、变形和刀模负载都会发生变化,因此是否继续采用模切需要根据材料、厚度、轮廓和外观要求综合判断。
半断模切可以切断背胶或目标材料层,同时保留底部离型纸完整。
这种结构适合连排背胶、标签以及需要人工或自动化贴装的产品。
PC/PET面板和标签经常采用“先印刷、后模切”的生产方式。
印刷文件和模切文件需要建立统一定位基准,使Logo、文字、窗口和最终产品轮廓保持对应。
如果修改不影响最终轮廓、孔位和刀线结构,原有刀模可以继续评估使用。
外形、孔位或关键切割结构发生变化时,通常需要修改或重新制作刀模。
PC/PET薄膜产品可以组合丝网印刷、凸包成型、背胶贴合和模切冲型。
多道工序需要统一规划定位基准和生产顺序,让图文、凸包、孔位、背胶和最终轮廓保持对应。
模切 / 冲型特别适合结构稳定、需要持续批量生产的PC/PET薄膜、标签、背胶和其他薄型材料。
奇光电子可根据产品材料、轮廓、孔位和交付方式选择相应刀模及全断、半断方案,并将模切与丝网印刷、凸包成型和背胶贴合等工序组合完成。
提供设计图纸或参考样品,我们将根据您的具体需求进行工程评估与报价。

添加微信,获取报价
欢迎来到奇光电子的技术知识板块,了解更多产品、工艺、材料知识
scott@dgspar.com
广东省东莞市中堂镇东泊工业区二围路15号


